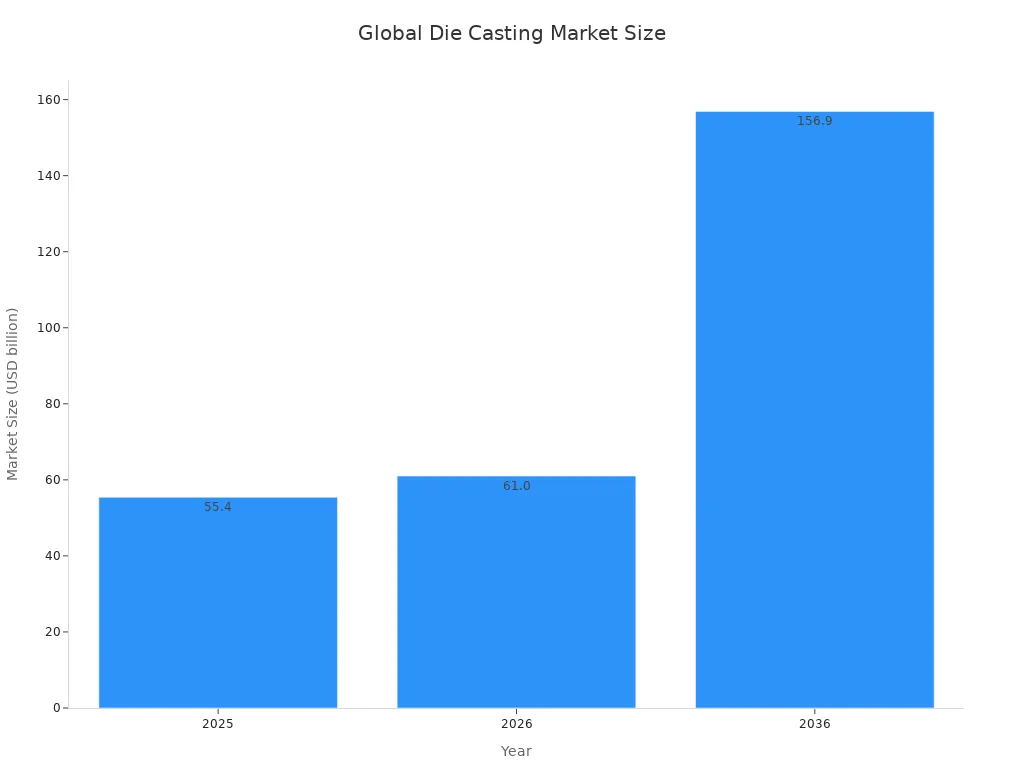
Вы узнаете, как работает машина для литья под давлением, шаг за шагом, от начала до конца. В этой статье объясняется точная последовательность действий, которые выполняет машина для превращения расплавленного металла в готовую деталь. Процесс литья под давлением проходит пять четких этапов: подготовка, впрыск, охлаждение, выброс и отделка. Каждый этап зависит от предыдущего. Вы увидите, как этот процесс обработки металлов давлением обеспечивает скорость и точность в больших масштабах. Мировой рынок литья под давлением достиг 55,4 млрд долларов США в 2025 году и может достичь 156,9 млрд долларов США к 2036 году, увеличиваясь на 10,0% в год. Этот рост показывает, насколько важным стал этот процесс литья металлов. Вы также узнаете, как метод литья под давлением позволяет обрабатывать сложные формы с повторяемыми результатами.
Ключевые выводы
Литье под давлением состоит из пяти основных этапов: подготовка, впрыск, охлаждение, выброс и отделка.
Во время впрыска высокое давление нагнетает расплавленный металл в форму, создавая детализированные формы.
Охлаждение и затвердевание требуют контролируемого давления, чтобы предотвратить образование пустот и обеспечить прочность деталей.
Такие этапы отделки, как обрезка и проверка, позволяют убедиться, что конечная деталь соответствует стандартам качества.
Подготовка машины для литья под давлением
Подготовка закладывает основу для каждого успешного забега. Вы начинаете с чистой, нагретой и готовой к приему расплавленного металла машины для литья под давлением. Этот этап охватывает две важные задачи: уход за формой и доведение металла до нужной температуры.
Очистка и смазка формы
Форма, часто называемая матрицей, обычно изготавливается из стали и индивидуальна для каждого проекта. Вы должны тщательно очищать его перед каждым производственным циклом. Здесь хорошо работает ультразвуковая чистка. Вы погружаете матрицу в нагретую ультразвуковую ванну при температуре примерно 80°C примерно на 5–15 минут . Высокочастотные звуковые волны создают кавитационные пузырьки, которые мягко удаляют оксиды, антиадгезивы, масло и другие загрязнения. После очистки промойте матрицу, перемешивая пузырьками воздуха, в течение примерно одной минуты. Затем вы можете применить обезвоживающую или горячую пассивацию примерно на одну минуту, чтобы предотвратить коррозию. Завершите проверку вручную для подтверждения стандартов качества.
Смазка следует за очисткой. . Разделительные средства для штампов наносятся распылением, концентрация которых зависит от сложности отливки и температуры штампа. Смазки плунжера уменьшают трение во время выстрела. Смазочные материалы для эжекторов обеспечивают свободное движение системы эжектора. Антипаяльные продукты предотвращают прилипание расплавленного металла к поверхности матрицы. Системы на водной основе обеспечивают охлаждение во время нанесения, а системы на масляной и синтетической основе служат носителями смазочного материала.
Нагрев формы и плавление металла
Перед инъекцией вы нагреваете форму до контролируемой температуры. Этот шаг предотвращает преждевременное затвердевание и помогает металлу проникнуть в каждую деталь полости. Тем временем вы плавите сплавы для литья под давлением в печи. Выбор металла влияет на весь процесс литья под давлением. Цинк плавится при температуре 385°C (725°F) , что делает его идеальным для литья под давлением в горячей камере. Магний имеет более высокую температуру плавления, около 1100°F (593°C) , и его можно использовать при литье под давлением с горячей камерой, несмотря на необходимость дополнительного нагрева. Алюминий выдерживает высокие рабочие температуры и подходит для литья под давлением в холодной камере. Эти различия объясняют, почему типы литья под давлением делятся на методы литья под давлением с горячей и холодной камерой. Каждый металл требует своего собственного термического профиля.
Процесс литья под давлением: инъекция металла
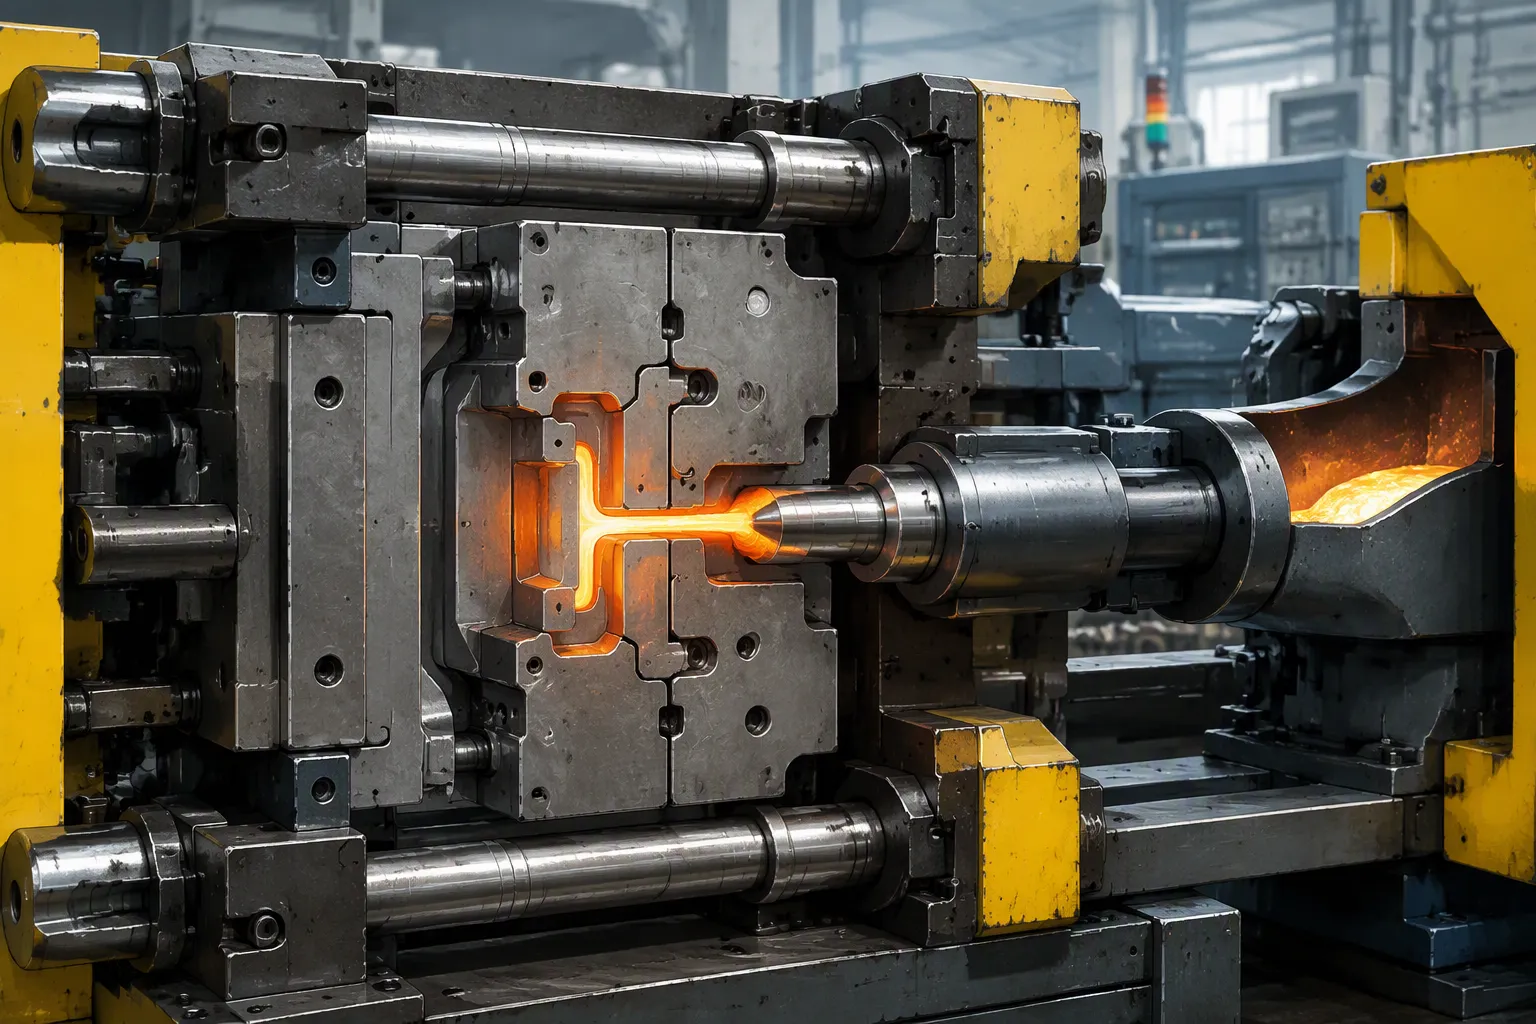
Шаг 2: литье под давлением — это основа каждой операции литья под давлением. Здесь машина для литья под давлением преобразует жидкий сплав в фасонную деталь. Процесс литья под давлением теперь переходит от подготовки к действию. Вы закрываете матрицу, а затем под сильным давлением нагнетаете расплавленный металл в полость формы. Процесс литья под высоким давлением зависит от совместной работы обоих действий.
Закрытие формы
Вы должны соединить две половины штампа вместе, прежде чем начнется впрыск металла. Сила зажима удерживает их закрытыми от силы входящего металла. Эта сила имеет большее значение, чем думают многие операторы. Недостаточный зажим приводит к тому, что открывающая сила впрыскиваемого расплавленного металла раздвигает половинки матрицы. Образуется вспышка, давление в полости падает, а пористость увеличивается. Чрезмерное зажатие не дает никаких преимуществ в качестве, а вместо этого ускоряет износ штампов и стяжек. Один из ведущих поставщиков автомобилей однажды заказал 800-тонную машину для корпуса трансмиссии. Периодическая вспышка появилась после нескольких месяцев хорошей работы. Изменение гидравлического давления на 12% привело к снижению фактической силы зажима ниже 720 тонн. Ремонт обошелся примерно в 85 000 долларов США, включая простой, доработку и модернизацию гидравлики.
Условие зажимной силы
Механизм
Влияние на качество литья
Дополнительные последствия
Недостаточный
Сила открытия от впрыскиваемого расплавленного металла (давление более 200 МПа) раздвигает половинки матрицы.
Флеш-формы; падение давления в полости; неполное заполнение и повышенная пористость
Лица штампа повреждены; размерный дрейф; сокращение срока службы инструмента
Излишний
Сила зажима превышает необходимую, штампы и стяжки перенапряжены.
Никакого соответствующего улучшения качества деталей.
Ускоренный износ; рулевые тяги растягиваются и теряют предварительную нагрузку; потребление энергии растет
Зажимная сила не действует сама по себе. Он зависит от скорости впрыска, температуры матрицы и нанесения разделительного агента. Станок, удерживающий заданное усилие зажима в пределах ±1 % от целевого значения, обеспечивает более стабильные результаты, чем станок с меньшим допуском. Вот почему некоторые 800-тонные машины превосходят другие машины того же номинального тоннажа.
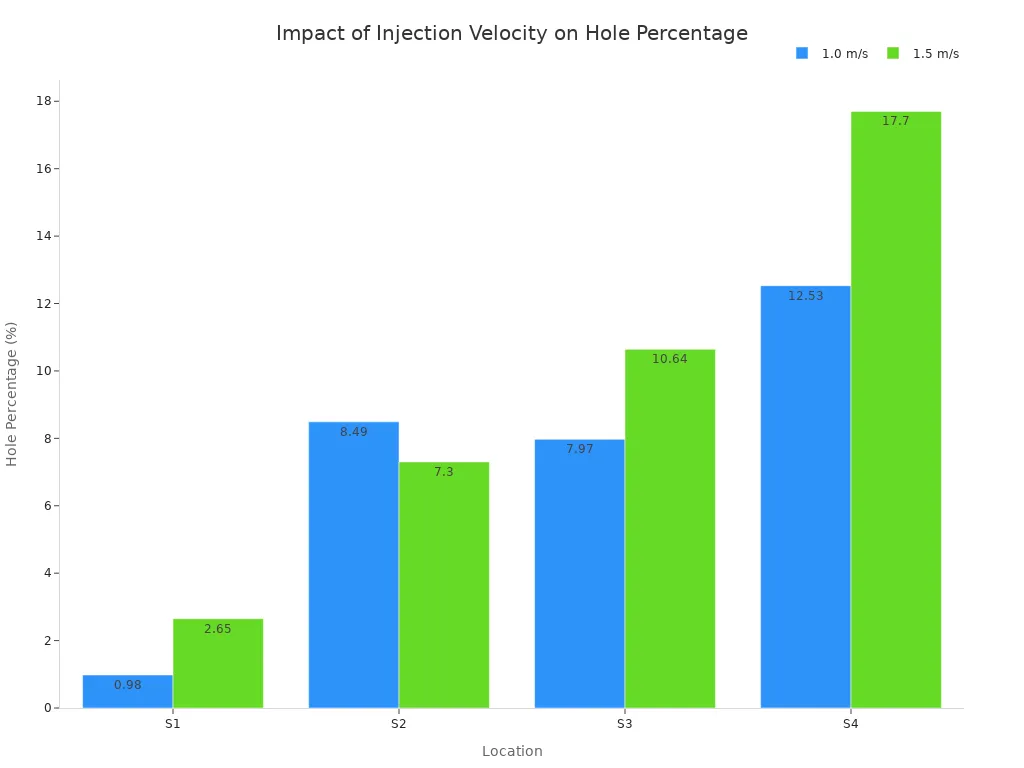
Скорость впрыска контролирует течение жидкого металла внутри формы. При скорости 1,5 м/с заполнение полости 1 жидким металлом происходит быстро, вызывая фронтальное распыление металла, которое после оплавления ударяется о стенку полости во всех направлениях. Комбинация оплавления металла и потока не является целостной, и после затвердевания образуется небольшое количество газа, разбрасывающего небольшие отверстия. По сравнению со скоростью 1,0 м/с размер отверстия на S2 значительно уменьшается при 1,5 м/с, но одиночное отверстие на S2 имеет большую площадь и равномерно распределено в центре.
При скорости 1,0 м/с жидкий металл сначала поступает в полость № 3 с относительно устойчивым течением; при скорости 1,5 м/с на фронте потока при входе в ту же полость происходит интенсивное разбрызгивание.
По мере продвижения потока разбрызгивание со скоростью 1,0 м/с приводит к образованию новых полостей в полости № 1; при скорости 1,5 м/с состояние течения становится более хаотичным с сильным разбрызгиванием.
В середине заполнения при скорости 1,0 м/с фронт потока в полости № 1 плавно проходит бобышку; при скорости 1,5 м/с фронт потока приближается к концу наполнения.
На более поздних стадиях заполнения при скорости 1,0 м/с накопление жидкого металла в бобышке затрудняет последующее течение; при скорости 1,5 м/с в переливную канавку попадает много жидкого металла.
На заключительных стадиях заполнения при скорости 1,0 м/с в углах полости № 3 образуются вихревые структуры; при скорости 1,5 м/с полость № 1 заполняется.
Текучее состояние жидкого металла в полости формы существенно влияет на дефекты отверстий при литье. Скорость впрыска является одним из управляющих факторов этого состояния потока. Независимо от того, используете ли вы литье под давлением с горячей камерой или литье под давлением с холодной камерой, применяется один и тот же принцип. Процесс литья под давлением требует тщательного контроля как силы зажима, так и скорости впрыска.
Этапы процесса литья под давлением: охлаждение и затвердевание
После окончания производства этапы процесса литья под давлением переходят от наполнения к замораживанию. Металл внутри полости матрицы теперь остывает и принимает форму формы. На этом этапе решается, получится ли ваша партия здоровой или пронизанная внутренними пустотами. Здесь вы контролируете две вещи: как остывает металл и как долго вы на него держите давление.
Как металл охлаждается в полости
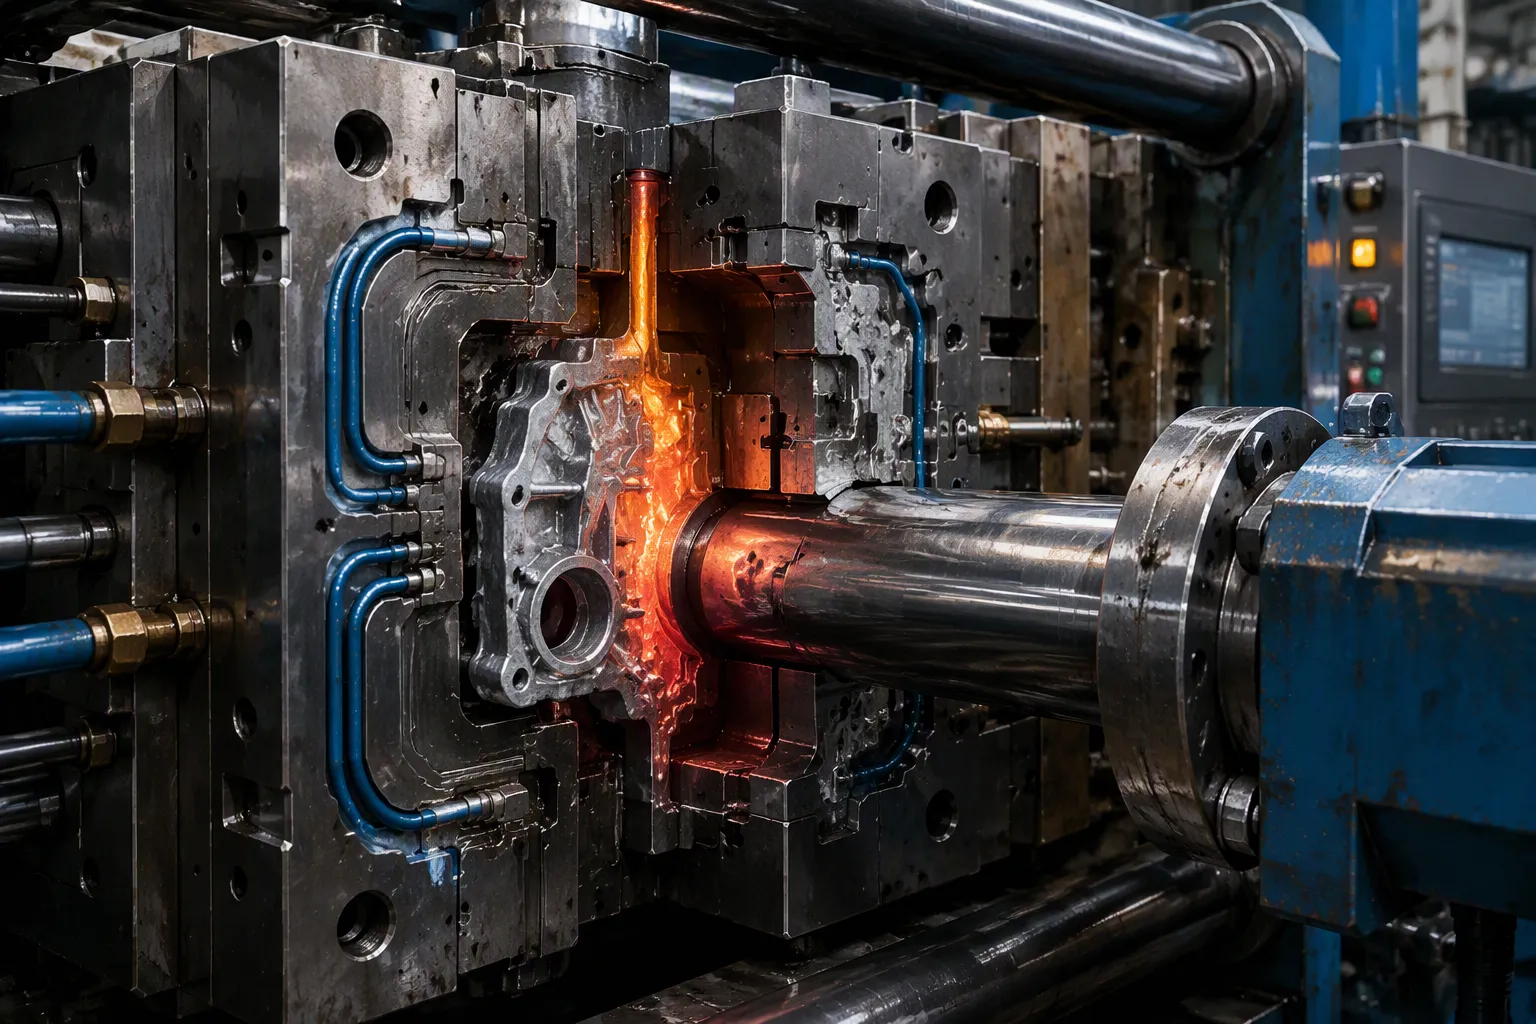
Расплавленный металл начинает терять тепло в момент соприкосновения с поверхностью матрицы. Тепло перетекает из жидкого сплава в стальную матрицу, которая уносит его через внутренние каналы охлаждения . Металл, ближайший к стенке матрицы, затвердевает первым, образуя оболочку. Эта кожа утолщается внутрь, пока все поперечное сечение не станет твердым. Теперь деталь отражает форму полости.
Скорость охлаждения зависит от нескольких факторов. Толщина стенок имеет решающее значение. Толстые секции дольше удерживают тепло и требуют больше времени для замерзания. Тонкие ребра и выступы быстро теряют тепло. Температура матрицы также играет роль. Более горячая матрица замедляет затвердевание. Более холодная матрица ускоряет процесс. Вы должны сбалансировать эти факторы для каждой используемой вами геометрии.
Неравномерное охлаждение создает проблемы. Если одна секция замерзнет раньше другой, еще жидкая область не сможет вытянуть металл из уже твердой области. Образуются усадочные пустоты. Позже вы увидите их как пористость на обработанной поверхности или как путь утечки в герметичной детали. Литье под высоким давлением снижает этот риск, удерживая металл под давлением во время замерзания. Тот же принцип применяется независимо от того, используете ли вы литье под давлением в горячей или холодной камере.
Удержание давления во время охлаждения
Давление не прекращается, когда полость заполняется. Машина для литья под давлением удерживает плунжер вперед и поддерживает давление усиления во время затвердевания. Этот шаг отличает хорошее литье под давлением от плохого.
Механизм прост. Когда металл остывает, он сжимается. Без дополнительного давления эта усадка отрывает металл от стенки матрицы и оставляет пустоты. Удерживающее давление заставляет дополнительный металл попадать в полость для компенсации. В результате получается более плотная и прочная деталь.
Время имеет такое же значение, как и уровень давления. Вы должны держаться достаточно долго, чтобы ворота замерзли. Как только ворота затвердеют, металл больше не сможет попасть в полость. Давление после этого момента ничего не дает.
Если время выдержки слишком короткое , у давления будет меньше возможностей стабилизировать размеры и поддержать отливку при переходе к затвердеванию.
Поддерживайте постоянное давление выдержки во время затвердевания. Это помогает предотвратить усадочную пористость за счет введения дополнительного металла в области, которые в противном случае могли бы образовать пустоты.
Последовательность – ключевое слово. Процесс литья под давлением, при котором давление удержания варьируется от выстрела к выстрелу, приводит к получению деталей с непостоянной плотностью. Вам нужен одинаковый профиль давления в каждом цикле. Именно эта повторяемость делает литье под высоким давлением надежным для требовательных применений. Этапы процесса литья под давлением, которые вы выполняете здесь, определяют внутреннее качество каждой детали, которую вы отправляете.
Литье под высоким давлением: извлечение отливки
Шаг 3: выброс полости начинается после полного затвердевания металла. Теперь машина для литья под давлением переходит от удержания давления к выпуску готовой детали. Этот этап требует точности. Неосторожный выброс повреждает отливку, изнашивает матрицы и замедляет цикл. Необходимо открыть форму и вытолкнуть деталь, не оставляя следов и не искажая ее форму.
Открытие формы
Машина для литья под давлением ослабляет зажимное усилие и разделяет две половины матрицы. Половина остается фиксированной. Другой отодвигается назад, чтобы обнажить отливку. Это действие должно проходить гладко. Любое колебание или несоосность могут привести к тому, что деталь перенесется по поверхности матрицы и поцарапает ее.
Процесс литья под давлением теперь зависит от правильных углов уклона. Тяга позволяет детали освободиться без сопротивления. Недостаточная тяга увеличивает силу, необходимую для освобождения отливки. Эта дополнительная сила ухудшает повреждение поверхности и повышает риск деформации. Вы должны устанавливать углы уклона, основываясь на реальных условиях выпуска, а не на догадках. Преимущества литья под давлением — скорость, точность и повторяемость — все зависят от чистого разделения на данный момент.
Использование выталкивающих штифтов
Выталкивающие штифты выталкивают затвердевшую отливку из матрицы. Вы размещаете эти булавки на невидимых или некосметических поверхностях , таких как ворота или зоны перелива. Разместите их на конструктивных элементах, таких как ребра или выступы, чтобы равномерно распределить силу. Плоские, перпендикулярные поверхности работают лучше всего. Круглые штифты подходят для общего использования, а квадратные или прямоугольные штифты предназначены для работ, требующих большего усилия или площади контакта. Закаленная сталь устойчива к износу в большинстве случаев применения. Штифты с покрытием, например, из азотированной стали, хорошо подходят для абразивных металлов.
Конструкция штифтов напрямую влияет на качество поверхности. . Слишком малое количество штифтов или штифты недостаточного размера концентрируют силу и повреждают поверхность отливки. Слишком ранний выброс, пока деталь еще горячая и слабая, приведет к деформации. Вам следует распределить достаточную площадь выталкивателя по конструктивно прочным областям, контролировать время выталкивания в зависимости от температуры детали, а также регулярно полировать и проверять поверхности штифтов. Этот шаг 3: фаза выброса полости отделяет хорошее литье под высоким давлением от плохого литья под высоким давлением. Независимо от того, используете ли вы литье под давлением с горячей камерой или литье под давлением с холодной камерой, применяются одни и те же правила. Литье под высоким давлением позволяет добиться высокой производительности и сложных форм, но только тогда, когда вокруг отливки спроектирован выброс.
Завершение литья под давлением
Обрезка Flash и удаление бегунков
После выброса деталь все еще содержит излишек материала. Вы должны удалить обшивку, направляющие, ворота и переливы перед отправкой отливки под давлением. Этот этап завершает процесс литья под давлением и подготавливает деталь к окончательному использованию.
Эту работу выполняют несколько методов. Ручная обрезка подходит для небольших партий продукции и сложных профилей, однако требует максимальной трудоемкости. Обрезные матрицы обеспечивают повторяемое и быстрое удаление заусенцев на стабильных деталях. Абразивное оборудование или оборудование для снятия заусенцев удаляют остатки ребер. Химические и термические методы применяются в особых случаях при строгой проверке совместимости и безопасности. При снятии направляющих и ворот виброотделитель встряхивает или опрокидывает детали, поэтому ворота отрываются с небольшим усилием. При обрезке деталей используется чистый рез для более крупных деталей или деталей, требующих более высокого качества обработки поверхности. После снятия вы можете переплавить и переработать остатки материала ворот, желобов и литников.
Обработка поверхности и проверка
Обработка поверхности меняет внешний вид и характеристики отливки. Анодирование создает оксидный слой для отделки, цвета и защиты поверхности подходящего литого алюминия. Порошковая окраска наносит отвержденное цветное защитное покрытие на корпуса, крышки и кронштейны. Гальваника придает металлическую отделку или декоративный вид. Дробеструйная очистка удаляет окалину и корректирует текстуру. Пассивация улучшает химическое поведение поверхности с точки зрения коррозии или требований к нанесению покрытия. Эти опции позволяют подобрать литье под давлением в соответствии со средой его эксплуатации.
Осмотр подтверждает, что деталь соответствует спецификации. Вы начинаете с визуального осмотра на наличие трещин, разрывов, дыр, пустот, незаполненных участков, деформаций и изгибов. При контроле размеров используются микрометры, калибры для резьбы и пробки, машины КИМ и функциональные калибры. Химический контроль с помощью рентгенофлуоресцентной спектрометрии проверяет состав сплава. Неразрушающий контроль включает в себя дефектоскопию, радиографический контроль и ультразвуковой контроль внутренних дефектов. Разрушающий контроль охватывает испытания на растяжение и испытания на твердость. Литейные сплавы обычно соответствуют спецификациям ASTM, AMS и SAE. Преимущества литья под давлением — точные и сложные детали с превосходным качеством поверхности и точностью размеров — сохраняются только при последовательном проведении чистовой обработки и контроля. Ограничения литья под давлением, такие как образование заусенцев, требуют этого последнего внимания. Независимо от того, используете ли вы литье под давлением с горячей камерой или литье под давлением с холодной камерой, окончательная обработка определяет, что получит клиент.
Вы знаете пять стадий литья под давлением: подготовка, впрыск, охлаждение, выброс и отделка. Каждая стадия питает следующую, образуя процесс непрерывного литья. Литье под давлением вознаграждает за скорость, точность и повторяемость. Литье под давлением позволяет получать точные детали при высокой производительности. Преимущества литья под давлением включают превосходное качество поверхности и жесткие допуски. Ограничения литья под давлением, такие как литье под давлением, требуют тщательной отделки. Каждый цикл литья под давлением зависит от предшествующего этапа литья под давлением. Этот процесс кастинга работает лучше всего, когда вы контролируете каждый этап. Машины для литья под давлением превращают расплавленный металл в готовые детали с поразительной консистенцией. Успех литья под давлением достигается благодаря пониманию последовательности. Освойте литье под давлением, разбирая его шаг за шагом.
Часто задаваемые вопросы
Какие металлы лучше всего подходят для машин для литья под давлением?
Цинк плавится при температуре 385°C (725°F) и подходит для методов горячей камеры. Магнию необходима температура около 1100°F (593°C), и он по-прежнему работает в системах с горячей камерой. Алюминий выдерживает высокие температуры и подходит для методов холодной камеры. Ваш выбор зависит от потребностей детали и типа машины.
Почему сила зажима имеет значение во время инъекции?
Сила зажима удерживает половинки матрицы закрытыми от поступающего металла. Слишком малое усилие позволяет матрице раскрыться, что приводит к образованию бликов и пористости. Слишком большая сила приводит к изнашиванию штампов и стяжек без улучшения качества. Вам нужна последовательная сила в пределах жесткого допуска.
Как скорость впрыска влияет на качество детали?
Скорость впрыска контролирует течение жидкого металла внутри полости. При скорости 1,5 м/с брызги создают разбросанные небольшие дыры. При скорости 1,0 м/с в некоторых полостях поток остается более стабильным. Вы должны настроить скорость для каждой геометрии детали, чтобы уменьшить пористость.
Зачем удерживать давление после заполнения полости?
Металл сжимается при охлаждении. Удерживающее давление выталкивает дополнительный металл в полость, чтобы заполнить эту усадку. Этот шаг предотвращает появление внутренних пустот и делает деталь более плотной. Вы должны держаться достаточно долго, чтобы ворота замерзли.
Какие завершающие этапы необходимы для литья под давлением?
Вы подрезаете вспышку, полозья и ворота после выброса. Обработка поверхности, такая как анодирование или порошковое покрытие, меняет внешний вид и защиту. При проверке проверяются размеры, состав сплава и внутренние дефекты. Эти шаги гарантируют, что деталь соответствует своим спецификациям.
ЭЛЕКТРОННОЕ ПИСЬМО:
lh@longhuamachine.com
РАССКАЗАТЬ:
+8619305527239
АДРЕС:
Первое западное здание, Яншанский индустриальный парк, район Бенгшань, город Бенги, провинция Аньхуй
Компания Longhua Die Casting Machine Co., Ltd была основана в Бэнбу, провинция Аньхой, Китай. Это профессиональное высокотехнологичное предприятие, занимающееся проектированием, производством и продажей машин для литья под давлением с холодной камерой и периферийного оборудования для литья под давлением.

 Pусский