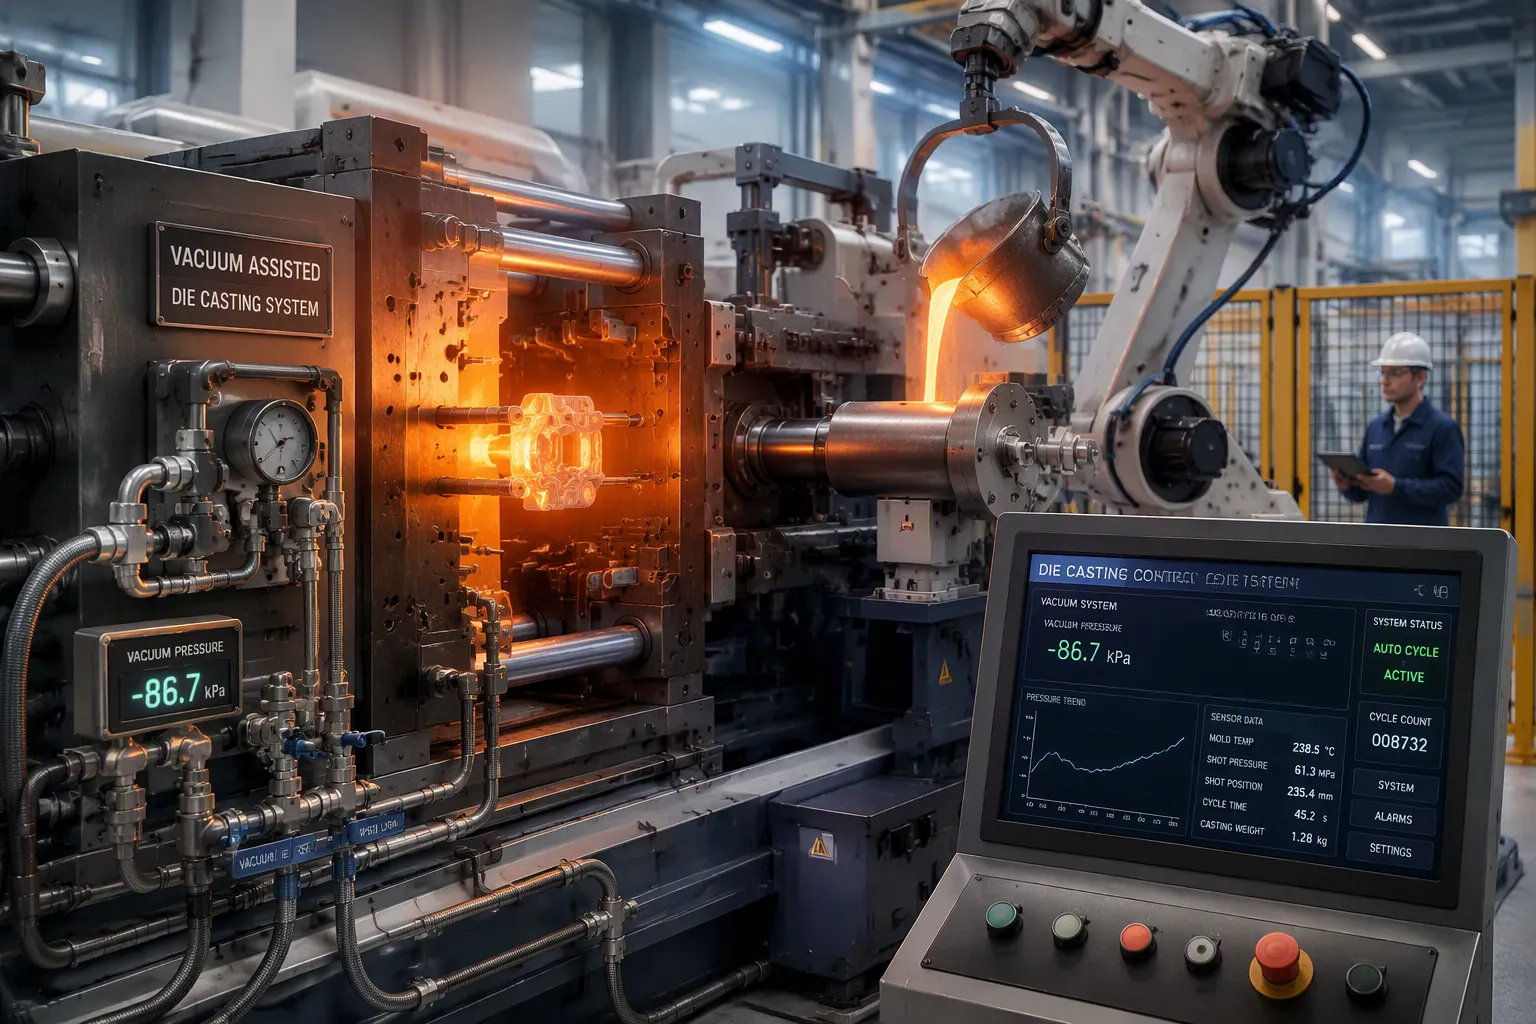
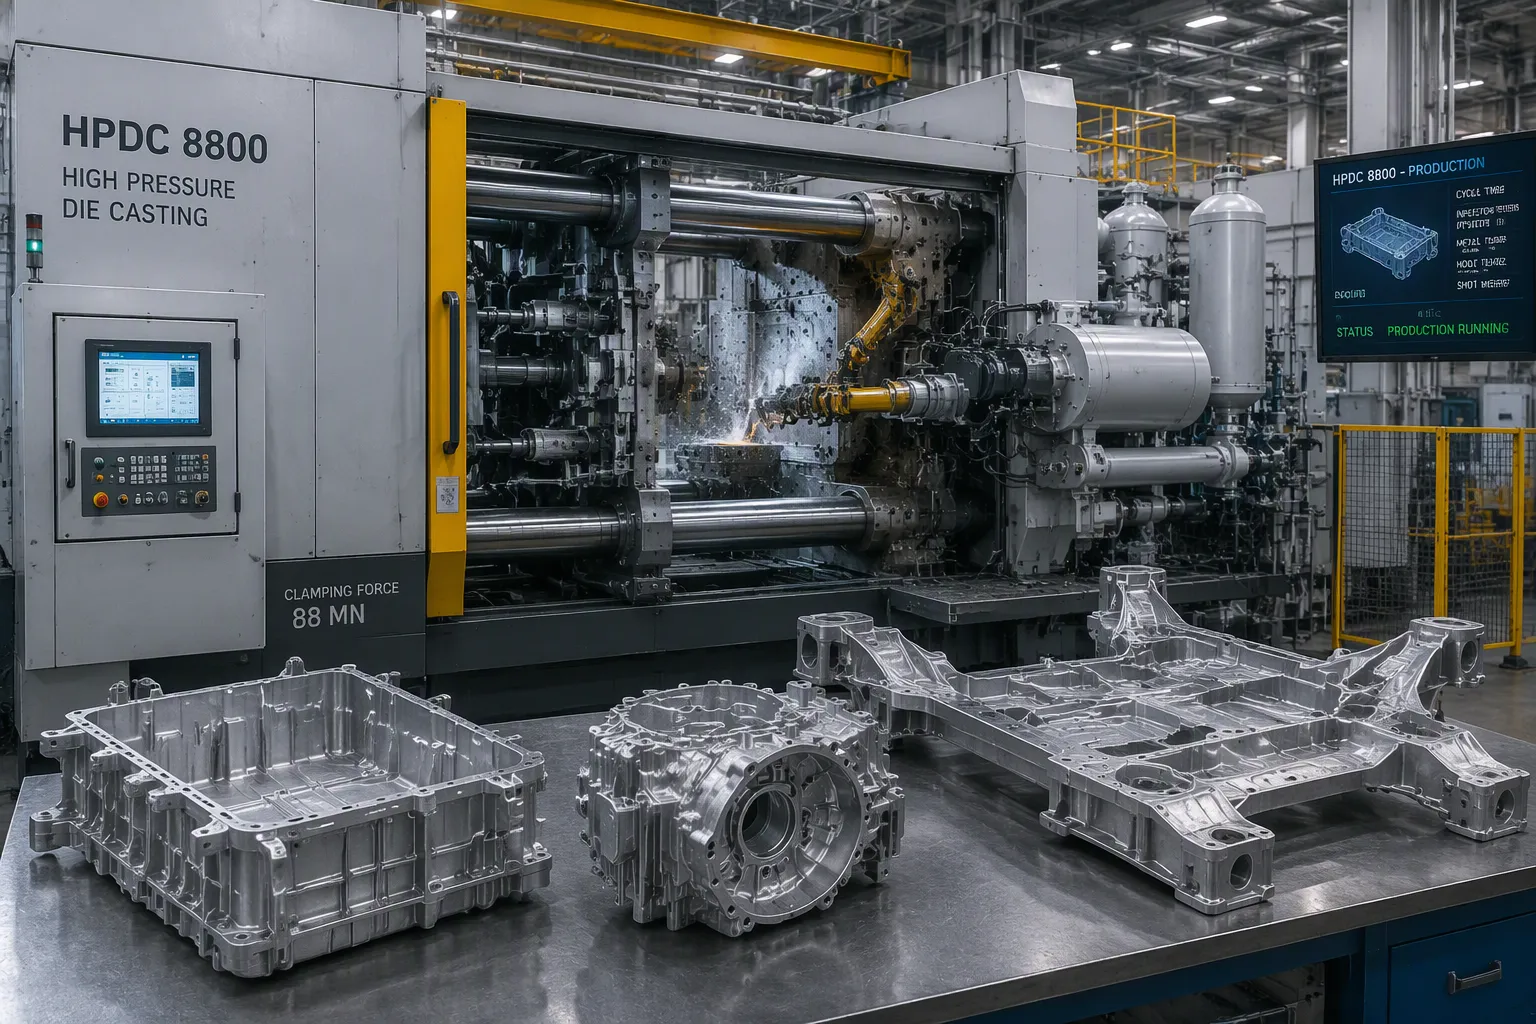
Литье под давлением в 2026 году будет преобразовано с помощью более умных машин, современных сплавов и проектирования, основанного на моделировании. Прогнозируется, что рынок машин для литья под давлением вырастет с 4,1 млрд долларов США в 2026 году до 6,1 млрд долларов США к 2033 году при среднегодовом темпе роста 6,1%. Этот сдвиг обусловлен четырьмя инновационными столпами: передовые сплавы для облегчения веса, цифровое проектирование и моделирование, автоматизация и интеллектуальное производство, а также устойчивое развитие и энергоэффективность. Эти силы поднимают центральный вопрос: что это за инновации и как они меняют производство в автомобильной, аэрокосмической и электронной промышленности? Производители теперь стоят перед четким выбором: принять эти инструменты или отстать.
Ключевые выводы
Умные машины для литья под давлением используют данные в реальном времени для повышения качества и сокращения отходов.
Переработка сплавов экономит энергию и деньги, одновременно поддерживая устойчивое производство.
Последние тенденции в технологии литья под давлением
От ручного управления к умным машинам
Машины для литья под давлением прошли три различных этапа. Ранние машины полагались на ручное управление, когда рабочие вручную контролировали заливку металла и извлечение деталей. Затем отрасль перешла к автоматизированным системам, которые представили программируемые логические контроллеры и роботизированные руки для повторяющихся задач. Сегодня последние тенденции указывают на интеллектуальные подключенные машины, которые объединяют анализ данных в реальном времени , профилактическое обслуживание и автоматизированные системы управления.
Эти умные машины приносят измеримые выгоды. Они сокращают время цикла, сокращают отходы материала и минимизируют потребление энергии. Интеграция Интернета вещей и искусственного интеллекта повышает точность литья и поддерживает методы бережливого производства. Производители теперь рассматривают платформы интеллектуальных машин для литья под давлением как стратегические активы для оптимизации производства и снижения операционных рисков.
Почему 2026 год является поворотным моментом
В 2026 году сойдутся три силы, которые сделают этот год настоящим переломным моментом. Во-первых, электромобили требуют более крупных интегрированных отливок для корпусов аккумуляторов, рам двигателей и унифицированных секций шасси. Структурное мегакастинг может снизить снаряженную массу на 10–15 % , что дает критический выигрыш в запасе хода. Во-вторых, давление на облегчение выходит за рамки автомобилестроения. Цели эффективности аэрокосмической отрасли и миниатюризация электроники стимулируют спрос на более высокое соотношение прочности и веса. Магниевые сплавы обеспечивают экономию веса до 30% по сравнению с алюминием.
В-третьих, цифровые инструменты стали более зрелыми. Технологии моделирования теперь прогнозируют поведение течения металла и закономерности затвердевания, заранее выявляют риски пористости и сокращают количество итераций оснастки. Автоматизация и интеллектуальное производство также достигли практической зрелости. Роботы выполняют разливку, напыление, извлечение деталей, обрезку и проверку. Мониторинг данных о температуре, давлении и циклах в режиме реального времени обеспечивает профилактическое обслуживание и автоматическую настройку параметров. Вместе эти три силы объясняют, почему 2026 год станет поворотным моментом, а не просто еще одним годом постепенных изменений.
Ключевые технологические достижения в машинах для литья под давлением
Системы высокого давления и вакуума
При проектировании современных машин для литья под давлением основное внимание уделяется более строгому контролю процесса. Платформы, интегрированные с датчиками, теперь корректируют параметры в режиме реального времени и сокращают погрешность при каждом выстреле. Программное обеспечение для моделирования оптимизирует проектирование отливки еще до начала производства, что снижает вероятность человеческих ошибок и количество повторных испытаний. Эти технологические достижения в области литья под давлением обеспечивают лучшую экономическую эффективность и экологичность.
Литье под вакуумом представляет собой одно из наиболее впечатляющих технологических достижений последних лет. В ходе этого процесса воздух вытесняется из матрицы до того, как металл попадает в полость. Этот шаг позволяет полости конденсироваться под давлением и улучшает как механические свойства, так и качество поверхности. Последовательность действий следует определенному пути: операторы готовят впрыск, доводя расплав до заданной температуры и дозируя правильный объем металла в гильзу для впрыска. Затем вакуумный контур открывается и опускает полость до заданного значения, часто ниже 100 мбар. Первая фаза подталкивает металл к воротам. Вторая фаза ускоряется до высокой скорости ворот, в то время как вакуум остается активным для вытягивания остаточных газов. Давление интенсификации способствует усадке во время затвердевания. Вакуумные клапаны закрываются, отливка затвердевает, матрица открывается, и выталкиватели извлекают деталь.
Практически полная эвакуация с минимальным содержанием остаточного газа
Вариант использования
Отливки средней сложности
Важные и требовательные детали
Уменьшение пористости
Измеримое сокращение
Резкое сокращение
Стоимость/сложность
Меньшая стоимость и сложность
Более высокая стоимость, герметичные матрицы, оптимизированные вакуумные каналы, более крупные насосы.
Механические свойства
Улучшено поведение заполнения.
Превосходная и более стабильная прочность на растяжение, удлинение и усталостные характеристики.
Эти результаты достигаются благодаря высокопроизводительным машинам для литья под давлением с быстрым управлением впрыском и точной скоростью литника. Вакуумные насосы, регулирующие клапаны, аккумуляторы и герметичные матрицы с прочными разделительными уплотнениями дополняют комплект оборудования. Машины с электрическим сервоприводом экономят время цикла, пространство и затраты на техническое обслуживание. Система мониторинга TOSCAST улучшает характеристики вакуума и снижает пористость благодаря предсказуемым и повторяемым механическим свойствам.
Мониторинг в реальном времени и адаптивное управление
Мониторинг в режиме реального времени меняет способы управления операторами оборудованием для литья под давлением. Встроенные датчики, ПЛК, тепловизоры и сбор данных Интернета вещей непрерывно анализируют температуру расплавленного металла, давление впрыска, температуру головки, скорость охлаждения, время цикла и динамику потока материала. Такая видимость в реальном времени позволяет заранее обнаруживать отклонения, которые могут повлиять на качество детали.
Адаптивное управление делает следующий шаг. Модели обучения с учителем и с подкреплением прогнозируют такие дефекты, как пористость, усадка, холодные закрытия и неровности поверхности, еще до их возникновения. Затем машина автоматически корректирует настройки процесса. Это уменьшает образование дефектов и повышает точность литья. Профилактическое техническое обслуживание выявляет износ матриц, форсунок и гидравлических систем. Облачная информационная панель отображает ключевые показатели эффективности, показатели качества и оценки вероятности дефектов в реальном времени. Результат: снижение количества брака, сокращение времени незапланированных простоев и повышение эксплуатационной эффективности.
Модель прогнозирования в реальном времени (ReP) на основе глубокого обучения была разработана для прогнозирования трехмерного распределения температурного поля при непрерывной разливке в миллисекундном масштабе времени, достигая средней абсолютной ошибки 4,19 К и средней абсолютной процентной ошибки 0,49% на тестовых данных. Объединив модель ReP с байесовской оптимизацией, исследователи реализовали быстрое принятие решений и интеллектуальную адаптацию рабочих параметров для непрерывной разливки с высокой способностью прогнозирования.
Этот вывод подтверждает более широкий принцип, согласно которому мониторинг в реальном времени и адаптивное управление могут улучшить производительность процесса в операциях, подобных литью под давлением. Сочетание оперативных данных и автоматической коррекции дает производителям мощный инструмент для обеспечения стабильного качества.
Литье алюминия под давлением и современные сплавы
Высокопрочные алюминиевые и магниевые сплавы
Литье алюминия под давлением доминирует в стратегии облегчения веса в современном производстве. Этот процесс обеспечивает тонкие стенки, высокую прочность и отличное качество поверхности. Усовершенствованные алюминиевые сплавы теперь расширяют эти преимущества. Инженеры настраивают химический состав сплавов для улучшения тепловых характеристик и способности работать с тонкими стенками. Магниевые сплавы обеспечивают еще большую экономию веса, хотя и требуют более строгого контроля процесса.
Прецизионное литье под высоким давлением (HPDC) поддерживает электромобили, производя легкие компоненты с точными размерами. Эти детали обеспечивают управление температурным режимом, защиту от электромагнитных помех и структурную целостность в одной детали. Литье алюминия под давлением обеспечивает ценную защиту от электромагнитных помех для чувствительной электроники. Корпуса контроллера двигателя и встроенного зарядного устройства полагаются на точность и повторяемость HPDC. Компании, обладающие возможностями литья под давлением алюминия, цинка и магния, могут подобрать подходящий сплав для каждого применения.
Облегчение деталей электромобилей и аэрокосмической отрасли
Электромобилям требуются исключительно легкие детали для увеличения запаса хода. Им также необходимы эффективный отвод тепла, защита от электромагнитных помех и высокая функциональная интеграция. Precision HPDC отвечает этим требованиям по легкости, позволяя использовать корпуса двигателей с тонкими стенками. Эти корпуса интегрируют охлаждающие каналы и ребристые конструкции непосредственно в отливку. Корпуса аккумуляторов и крупные алюминиевые компоненты шасси выигрывают от того же подхода. Крупные производители алюминиевых шасси используют эти методы для снижения веса без ущерба для жесткости.
Производители аэрокосмической отрасли применяют аналогичную стратегию. Инновации HPDC позволяют создавать легкие компоненты для авиационных систем. Электроника и медицинское оборудование также выигрывают от этих достижений. Литье алюминия под давлением остается предпочтительным методом изготовления крупных алюминиевых шасси и деталей конструкции. Сочетание современных алюминиевых сплавов и точного контроля процесса обеспечивает более тонкие стенки, более высокую прочность и лучшее качество поверхности. Литье алюминия под давлением продолжает устанавливать стандарты для требовательных применений. Крупномасштабное производство алюминиевых шасси и корпусов аккумуляторов иллюстрирует, как легкий вес влияет на проектные решения. Литье алюминия под давлением дает инженерам свободу объединять детали и сокращать этапы сборки.
Цифровая инженерия и моделирование
Виртуальное прототипирование и анализ течения пресс-формы
Виртуальное прототипирование заменяет физические испытания компьютерными моделями. Инженеры создают цифровую копию штампа и моделируют, как расплавленный металл заполняет полость. Анализ течения в пресс-форме позволяет прогнозировать фронты течения, захват воздуха и характер затвердевания до того, как будет нарезан один инструмент. Такой подход к проектированию, основанный на моделировании, сокращает циклы разработки и снижает затраты на доработку.
Сравнение умного производства показывает эффект. Традиционная конструкция инструмента требовала многочисленных пробных запусков и модификаций. Моделирование в сочетании с оптимизацией искусственного интеллекта сократило цикл разработки на 40 % . Теперь инженеры тестируют литниковые системы, схемы каналов охлаждения и места перелива в виртуальной среде. Они выявляют риски пористости и холодные закрытия, не касаясь цеха. Переход от физической итерации к цифровой итерации экономит время и материалы.
Оптимизация процессов с помощью искусственного интеллекта
Модели искусственного интеллекта анализируют температуру расплава , температуру матрицы, скорость впрыска и время охлаждения. Они автоматически настраивают эти параметры для достижения наилучших результатов. Система оптимизирует такие этапы цикла, как заполнение, затвердевание и выгрузка, чтобы сократить время простоя. Алгоритмы прогнозирования также оптимизируют нагрев и охлаждение печи для экономии энергии. Эти возможности составляют основу оптимизации процессов на основе моделирования.
Компьютерное зрение на основе искусственного интеллекта проверяет отливки с помощью рентгеновских лучей и компьютерной томографии. Он выявляет микродефекты лучше, чем ручной осмотр. Машинное обучение прогнозирует вероятность возникновения дефектов на основе параметров процесса и предлагает корректирующие действия. Искусственный интеллект классифицирует отливки по классам качества в режиме реального времени. Управление инструментами также дает преимущества. Искусственный интеллект прогнозирует износ штампов, потребности в смазке и поломки инструмента еще до того, как они произойдут. Инструменты генеративного проектирования улучшают геометрию матрицы, литниковые системы и каналы охлаждения, сводя к минимуму дефекты и увеличивая срок службы матрицы.
Результаты измеримы. В таблице ниже сравниваются традиционные и интеллектуальные модели производства.
Область применения
Традиционная модель
Модель умного производства
Измеренное улучшение
Настройка параметров процесса
Зависит от опыта, длительное время переналадки
Автоматическая оптимизация AI, настройка в один клик
Время замены пресс-формы сокращено на 30-50%
Конструкция инструмента
Многочисленные пробные запуски и модификации
Моделирование + оптимизация ИИ
Цикл разработки сокращен на 40 %
Проверка качества
Ручная случайная выборка
Полностью автоматизированная поточная проверка с использованием искусственного интеллекта
Процент пропущенных дефектов снижен до <1 %
Обслуживание оборудования
Плановое техническое обслуживание или работа до отказа
Прогностическое обслуживание
Время незапланированных простоев сокращено на 60 %
Эти технологические достижения интегрируются с технологиями Индустрии 4.0. Датчики Интернета вещей передают живые данные в модели искусственного интеллекта для непрерывной оптимизации. Цифровые двойники создают виртуальные копии линии литья под давлением. Производители моделируют новые конструкции или вносят изменения в процесс перед внедрением. PhysicsX заключила партнерское соглашение с ведущим производителем аэрокосмической продукции для внедрения инструментов прогнозирования дефектов и оптимизации пресс-форм на основе искусственного интеллекта. Система работала более чем в 100 раз быстрее , чем предыдущие методы. В течение нескольких недель производитель снизил процент брака и увеличил производительность.
Автоматизация и умное производство
Роботизированная обработка и автоматизированные ячейки
Роботизированная обработка находится в центре автоматизации литья под давлением. Шестиосевой робот выполняет извлечение деталей, измерение, закалку, проверку на наличие ошибок и снятие ворот. Последовательность следует определенному пути. Роботизированная рука извлекает горячую деталь прямо из формы, помещает ее на охлаждающую стойку, перемещает ее к обрезному штампу для удаления заусенцев и передает на станцию упаковки. Этот поток повышает надежность и производительность процесса . Это также снижает необходимость ручного управления и воздействия тепла на оператора.
Сбалансированная температура матрицы, более длительный срок службы стали, меньше отходов
Снижение затрат
Снижение эксплуатационных расходов, снижение затрат на оснастку, меньше отходов
Безопасность
Меньший контакт рабочего с расплавленным металлом и горячими компонентами
Управление процессом
Системы мониторинга сигнализируют роботам о необходимости отбраковывать несоответствующие отливки.
Гибкость
Роботы заменяют обрезные штампы на больших однополостных штампах
Надежность
Шестиосные роботы выполняют извлечение, закалку и проверку.
Эти технологические достижения поддерживают автоматизацию в рамках Индустрии 4.0. Роботы также автоматически удаляют заусенцы с линий разъема до вмешательства оператора. Результатом является стабильное и безопасное обращение с горячими, острыми и тяжелыми деталями.
Прогнозируемое обслуживание с поддержкой Интернета вещей
Датчики Интернета вещей передают живые данные в прогнозные модели. Эти модели отслеживают износ матрицы, состояние форсунок и состояние гидравлической системы. Система прогнозирует поломки инструментов и потребности в смазке еще до того, как они произойдут. Эта возможность сокращает незапланированные простои и продлевает срок службы матрицы. Это также снижает затраты на техническое обслуживание и увеличивает производительность.
Технологии Индустрии 4.0 подключают эти датчики к центральной панели управления. Операторы видят в режиме реального времени показатели работоспособности оборудования и вероятности возникновения дефектов. Система отмечает аномалии и в нужный момент планирует техническое обслуживание. Такой подход повышает безопасность и гибкость при корректировке и переналадке процесса. Автоматизация литья под давлением теперь зависит от этого связанного уровня. Автоматизация и интеллектуальное производство вместе создают производственную среду с самоконтролем. Сочетание робототехники и Интернета вещей дает производителям лучшее качество, бесперебойную работу и операционный контроль.
Устойчивое развитие и энергоэффективность
Энергоэффективные конструкции машин
Современные машины для литья под давлением теперь отдают приоритет устойчивому развитию и энергоэффективности за счет более интеллектуальных систем питания. Сервогидравлические конструкции обеспечивают экономию за счет регулирования скорости, снижения повышения температуры масла и снижения потребления энергии на холостом ходу. Их повышенная точность также повышает качество продукции, что снижает процент брака и доработок. Со временем эти преимущества упрощают операции, сокращают требования к техническому обслуживанию и повышают надежность процессов.
Электрические и гибридно-электрические машины заменяют традиционные гидравлические агрегаты. Электрические серводвигатели потребляют энергию только во время работы, в отличие от гидравлических систем, которые работают непрерывно. Они также обеспечивают точный контроль для лучшей стабильности от выстрела к выстрелу и снижения шумового загрязнения. Усовершенствованное управление температурным режимом дает дополнительные преимущества. Индукционный нагрев плавит металл с минимальными тепловыми потерями, а в интеллектуальных системах охлаждения используются насосы с регулируемой скоростью и датчики для регулирования потока охлаждения в зависимости от температуры матрицы. Датчики Интернета вещей и аналитика искусственного интеллекта поддерживают мониторинг в реальном времени, профилактическое обслуживание и оптимизацию параметров процесса. В совокупности эти конструкции сокращают потребление энергии при сохранении качества.
Перерабатываемые сплавы и сокращение отходов
Переработанные алюминиевые и цинковые сплавы сокращают потребность в добыче первичного сырья. Литье под давлением из переработанных сплавов приводит к минимальному количеству отходов, поскольку лом и остатки постоянно возвращаются в производственный цикл. Такое повторное использование способствует развитию экономики замкнутого цикла и снижению общего образования отходов. Переработка алюминия сокращает выбросы парниковых газов до 95%, а переработка цинка снижает потребление энергии и количество отходов.
Более низкая температура плавления, меньше топлива, более низкие температуры
Снижение энергопотребления и выбросов
Металлы можно перерабатывать бесконечно, не теряя своих свойств, что делает их идеальными для экономики замкнутого цикла. Отведение сплавов со свалок экономит пространство и предотвращает загрязнение почвы и грунтовых вод выщелачиванием металлов. Переработанные материалы зачастую дешевле новых, что стабилизирует цены и снижает производственные затраты. Исследование аэрокосмической отрасли 2024 года показало, что средний производитель, перерабатывающий 500 тонн специализированных сплавов ежегодно, сэкономил около 3,8 миллиона долларов за счет инициатив по переработке.
Рост рынка машин для литья под давлением и влияние на отрасль
Прогнозируется, что рынок машин для литья под давлением вырастет с 4,1 млрд долларов США в 2026 году до 6,1 млрд долларов США к 2033 году при среднегодовом темпе роста 6,1%. Эти цифры отражают широкое внедрение в основных отраслях промышленности. В каждом секторе четыре основных направления инноваций применяются по-разному.
Автомобили и электромобили
Автомобильная промышленность остается крупнейшим внедрением инноваций в области литья под давлением. В этом секторе используются детали, отлитые под давлением, в четырех основных категориях: компоненты двигателя, детали трансмиссии, узлы кузова и другие изделия, такие как подвеска, тормоза и корпуса датчиков ADAS. Литье под давлением доминирует в объеме производства. Вакуумное литье под давлением теперь используется для изготовления критически важных с точки зрения безопасности деталей конструкций, поскольку оно сводит к минимуму пористость. Литье под давлением подходит для высокопрочных изделий, таких как подвеска и тормоза.
Переход к электрификации автомобилей меняет спрос. Электромобили требуют гораздо большей доли легких и прецизионных компонентов. Gigacasting значительно расширяет возможности литья под давлением для каждого автомобиля. Корпуса аккумуляторов, корпуса двигателей, корпуса силовой электроники и каркасные конструкции — это быстрорастущие области применения.
Автомобили и электромобили приносят несколько измеримых результатов. Машины для литья под высоким давлением теперь обеспечивают усилие зажима от 6000 до 9000 тонн , что на 25–40% больше, чем у старых моделей. Цельнолитая задняя часть кузова уменьшает количество компонентов с 70 до 2, сокращает время сборки на 35 % и повышает жесткость на кручение на 15 %. Современные формы выдерживают более 200 000 циклов, что на 30% больше, чем в 2021 году. К 2030 году рынок литья под давлением электромобилей достигнет примерно 24,1 миллиарда долларов при среднегодовом темпе роста 12,3%. На Азиатско-Тихоокеанский регион приходится 63% мировых мощностей по литью под давлением электромобилей.
Аэрокосмическая промышленность, электроника и энергетика
Аэрокосмическая отрасль, электроника и энергетика принимают инновационные основы через отдельные приоритеты. В таблице ниже приведены их ключевые факторы и предпочтения в отношении материалов.
Сектор
Ключевые драйверы
Предпочтительные материалы
Примеры приложений
Аэрокосмическая промышленность
Экстремальные условия эксплуатации, топливная экономичность, грузоподъемность
Высокая проводимость, износостойкость, системы возобновляемых источников энергии
Сплавы на основе меди и свинца, алюминий
Компоненты для генерации электроэнергии, миниатюрные прецизионные детали для возобновляемых источников энергии
Производителям аэрокосмической отрасли нужны компоненты, способные выдерживать экстремальные условия эксплуатации. Корпуса турбин и конструктивные детали требуют прецизионного литья под давлением для обеспечения прочности и долговечности. Стремление к созданию экономичных самолетов приводит к использованию легких материалов. Магниевые сплавы обеспечивают снижение веса примерно на 30% по сравнению с алюминием, который используется в аэрокосмической, автомобильной и портативной электронике.
Производителям электроники требуются сложные, высокоточные и миниатюрные детали. Смартфоны, ноутбуки и бытовая техника стимулируют инвестиции в технологии литья под давлением, которые обеспечивают точность и легкую конструкцию для портативности. Энергетический сектор использует литье под давлением для изготовления нишевых компонентов, требующих высокой проводимости и износостойкости. В системах производства электроэнергии и возобновляемых источников энергии используются сплавы на основе меди и свинца, а также миниатюрные прецизионные детали. Эти три сектора вместе способствуют прогрессу в использовании легких материалов, спросе на прецизионные компоненты и специализированных приложениях. Они формируют траекторию роста рынка машин для литья под давлением по всем четырем направлениям инноваций.
Передовые сплавы, цифровое проектирование, автоматизация и экологичность теперь работают как одна система. Вместе они обеспечивают более быстрое, чистое и точное литье под давлением. Машина для литья под давлением 2026 делает больше, чем просто совершенствует старые методы. Это открывает новые разработки продуктов и новые бизнес-модели. Инженеры могут объединять детали, снижать вес и обеспечивать жесткие допуски за один проход.
Такие компании, как Amfas International, помогают производителям внедрять эти достижения посредством литья под давлением и интеграции технологий. Производители, использующие эти инструменты, получают явное преимущество. Те, кто ждут, рискуют отстать. Путь вперед предполагает смелое внедрение перспективных решений для литья под давлением.
Часто задаваемые вопросы
Что будет определять умную машину для литья под давлением в 2026 году?
Умная машина объединяет датчики, ПЛК и средства сбора данных Интернета вещей в один контур управления. Он контролирует температуру расплава, давление впрыска, температуру матрицы и время цикла в режиме реального времени. Адаптивное управление автоматически корректирует настройки процесса. Эта комбинация уменьшает количество брака, ограничивает время незапланированных простоев и обеспечивает точность отливки в течение длительного производственного цикла.
Какую силу зажима обеспечивают современные машины высокого давления?
Машины для литья под высоким давлением теперь достигают усилия смыкания от 6000 до 9000 тонн. Этот диапазон на 25–40 % мощнее, чем у старых моделей. Дополнительная сила поддерживает крупные детали конструкции, такие как корпуса аккумуляторов и цельное днище кузова. Это также помогает производителям соблюдать жесткие допуски на тонкостенные секции.
Какие сплавы лучше всего подходят для облегчения веса?
Алюминий доминирует в стратегиях облегчения веса. Магний следует за ним и обеспечивает экономию веса до 30% по сравнению с алюминием. Цинк также используется. Инженеры выбирают сплав на основе тепловых характеристик, тонкостенности и прочности, требуемой для применения.
Какие результаты дает проектирование, основанное на моделировании?
Моделирование в сочетании с оптимизацией искусственного интеллекта сокращает цикл разработки на 40%. Прежде чем резать какой-либо инструмент, инженеры проверяют системы литников, схемы охлаждения и места перелива в виртуальной среде. Линейная проверка с использованием искусственного интеллекта снижает процент пропущенных дефектов ниже 1%. Таким образом, профилактическое обслуживание сокращает время незапланированных простоев на 60%.
Почему переработка влияет на затраты на литье под давлением?
Переработанный алюминий потребляет примерно на 95% меньше энергии, чем первичное производство, и сокращает выбросы CO2 на аналогичный уровень. Металлы перерабатываются неограниченное время, не теряя свойств. Исследование аэрокосмической отрасли 2024 года показало, что средний производитель, перерабатывающий 500 тонн специализированных сплавов ежегодно, сэкономил около 3,8 миллиона долларов за счет инициатив по переработке.
ЭЛЕКТРОННОЕ ПИСЬМО:
lh@longhuamachine.com
РАССКАЗАТЬ:
+8619305527239
АДРЕС:
Первое западное здание, Яншанский индустриальный парк, район Бенгшань, город Бенги, провинция Аньхуй
Компания Longhua Die Casting Machine Co., Ltd была основана в Бэнбу, провинция Аньхой, Китай. Это профессиональное высокотехнологичное предприятие, занимающееся проектированием, производством и продажей машин для литья под давлением с холодной камерой и периферийного оборудования для литья под давлением.

 Pусский